

आठ {{0} कॉर्नर बॉक्स आउटपुट वाली पेपर ट्रे बनाने वाली मशीन में एक मुख्य रखरखाव कार्य होता है: सुनिश्चित करें कि सभी आठ फोल्डिंग ब्लेड सिंक में रहें। एक चार दीवार बनाने वाली मशीन कभी-कभी छोटी सी समय त्रुटि के साथ काम कर सकती है। आठ-कोने वाली ट्रे नहीं हो सकती। यदि एक ब्लेड कुछ मिलीसेकेंड देरी से चलता है, तो एक कोना अगले से पहले बंद हो जाता है। इसके बाद ट्रे मुड़ सकती है या सीवन में दरार पड़ सकती है।
रखरखाव को फोल्डिंग सिस्टम पर ध्यान देना चाहिए। प्रतिदिन कोने की गुणवत्ता की जाँच करें। हर हफ्ते ब्लेड की टाइमिंग और चिकनाई की जाँच करें। हर महीने मोल्ड संरेखण की जाँच करें। जितनी जल्दी हो सके किसी भी कोने को ठीक करें जो अन्य सात से अलग बनना शुरू हो।
अधिकांश मरम्मत में ब्लेड, कैम या मोल्ड शामिल होते हैं। इन भागों की मरम्मत करना कठिन नहीं है। किसी बड़ी विफलता के बाद शुरुआती मरम्मत की लागत भी कम होती है।
आठ -कोना बनाने से मशीन पर अधिक दबाव पड़ता है। मशीन बंद होने से पहले ट्रे किसी समस्या के शुरुआती संकेत दिखा सकती हैं। तैयार ट्रे की नियमित जांच करने से इन समस्याओं का जल्द पता लगाने में मदद मिल सकती है।
यह आलेख रखरखाव शेड्यूल, सामान्य मरम्मत कार्य और समस्याओं का पता लगाने के लिए बुनियादी चरणों की व्याख्या करता है। यह यह भी बताता है कि ऑपरेटर किन समस्याओं को ठीक कर सकते हैं और किन समस्याओं के लिए एक इंजीनियर की आवश्यकता है। संचालन करने वाले किसी भी व्यक्ति के लिए8 कोनों वाले बॉक्स के साथ पेपर ट्रे बनाने की मशीनउत्पादन को सुचारू रूप से चालू रखने के लिए इन रखरखाव सिद्धांतों को समझना आवश्यक है।
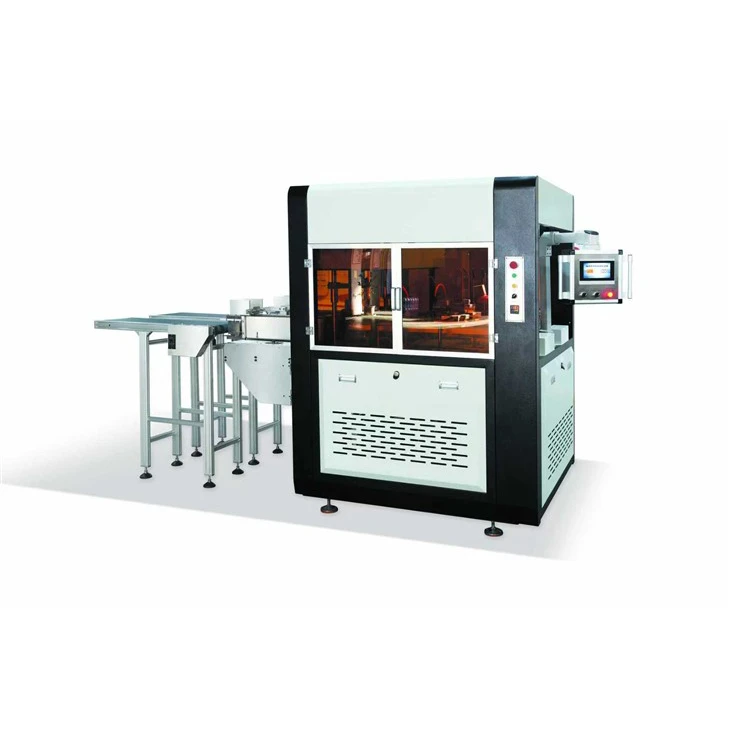
8-कोने वाला पूर्व व्यक्ति अलग तरह से विफल क्यों होता है?
अष्टकोणीय ट्रे को मजबूत बनाने वाला डिज़ाइन मशीन को अधिक संवेदनशील भी बनाता है। ट्रे में आठ दीवारें और आठ कोने हैं। प्रत्येक कोने को एक फोल्डिंग ब्लेड द्वारा बंद किया गया है। ब्लेड को कैम या सर्वो सिस्टम द्वारा नियंत्रित किया जाता है। प्रत्येक चक्र के दौरान सभी आठ ब्लेड सही समय पर चलने चाहिए।
जब मशीन नई होती है, तो ब्लेड का समय कारखाने में निर्धारित किया जाता है। हजारों चक्रों के बाद, ब्लेड क्लीयरेंस बढ़ सकता है। कैम पहन सकते हैं. चिकनाई भी कम प्रभावी हो सकती है। एक सामान्य प्रारंभिक संकेत एक कमज़ोर कोना है। कोना दूसरों की तुलना में अधिक गोल दिख सकता है। इसमें एक छोटी सी दरार हो सकती है या पूरी तरह से बंद नहीं हो सकती है। अन्य सात कोने अभी भी सामान्य दिख सकते हैं। इसका मतलब अक्सर यह होता है कि फोल्डिंग टाइमिंग में बदलाव शुरू हो गया है। यदि समस्या को नज़रअंदाज़ किया गया, तो यह मशीन की बड़ी समस्या का कारण बन सकती है।
यही कारण है कि 8- कॉर्नर बॉक्स आउटपुट वाली पेपर ट्रे बनाने वाली मशीन के लिए सावधानीपूर्वक संचालन महत्वपूर्ण है। यदि कोई रिक्त स्थान अपनी स्थिति से थोड़ा बाहर है, तो एक चार दीवार वाली मशीन अभी भी एक उपयोग योग्य बॉक्स तैयार कर सकती है। आठ कोनों वाली मशीन में एक कोना हो सकता है जो ठीक से बंद न हो। ट्रे तुरंत अस्वीकृत हो सकती है।
इस प्रकार की मशीन के लिए लगभग ±0.5 मिमी की पंजीकरण सहनशीलता महत्वपूर्ण है। यह मशीन विशिष्टताओं में केवल एक संख्या नहीं है। अच्छा पंजीकरण मशीन को सुचारु रूप से चालू रख सकता है। ख़राब पंजीकरण के कारण कई ट्रे अस्वीकृत हो सकती हैं।
8-कोने वाली ज्यामिति के लिए रखरखाव लय
अपनी पेपर ट्रे बनाने की मशीन के लिए 8-कॉर्नर बॉक्स टूलींग के साथ नीचे दिए गए शेड्यूल का पालन करें। यह फोल्डिंग सिस्टम को सही ढंग से काम करने में मदद करता है। एक अच्छी तरह से बनाए रखा8 कोनों वाले बॉक्स के साथ पेपर ट्रे बनाने की मशीनन्यूनतम अस्वीकृतियों के साथ लगातार उच्च गुणवत्ता वाली ट्रे का उत्पादन कर सकता है।
· दैनिक (20-30 मिनट): प्रत्येक मोल्ड स्थिति से एक ट्रे की जाँच करें। सुनिश्चित करें कि सभी आठ कोने एक जैसे दिखें। कोनों में समान कसाव और क्रीज़ आकार होना चाहिए। सेंसर और रिक्त पथ साफ़ करें. सक्शन कप की जाँच करें. आउटपुट और मशीन रुकने को रिकॉर्ड करें। कोने की जाँच में लगभग दो मिनट लगते हैं। यह इस मशीन के लिए सबसे महत्वपूर्ण दैनिक जांचों में से एक है।
· साप्ताहिक: धीमी मशीन चक्र के साथ ब्लेड का समय जांचें। सभी आठ ब्लेडों को बंद होते हुए देखें। सुनिश्चित करें कि प्रत्येक ब्लेड सही क्रम में बंद हो और पिछले ब्लेड द्वारा बनाई गई तह को न छुए। मशीन मैनुअल के अनुसार कैम सतहों और ब्लेड पिवोट्स को चिकनाई दें। वायु दाब की जाँच करें. यह 0.6–0.8 एमपीए होना चाहिए। बेल्ट की भी जांच करें.
· मासिक: मोल्ड और ब्लेड के बीच निकासी और संरेखण की जांच करें। फीलर गेज या मशीन संरेखण चिह्न का उपयोग करें। एक अलग माप के साथ मोल्ड तापमान की जांच करें और मशीन डिस्प्ले के साथ इसकी तुलना करें। बनाने का तापमान 140-180 डिग्री होना चाहिए। घिसे हुए किनारों या छोटी क्षति के लिए ब्लेड की जाँच करें। हीटर तत्वों की जाँच करें।
· त्रैमासिक: मुख्य विद्युत भागों की जाँच करें। सर्वो केबल, आपातकालीन स्टॉप और सुरक्षा गार्ड का निरीक्षण करें। मशीन को EU मशीनरी निर्देश 2006/42/EC सहित आवश्यक सुरक्षा नियमों को पूरा करना चाहिए। सुरक्षा जांच के परिणाम रिकॉर्ड करें.
प्रत्येक मशीन के रुकने और मरम्मत का लिखित रिकॉर्ड रखें। छह महीने के बाद, रिकॉर्ड दिखा सकते हैं कि कौन सा कोना, ब्लेड या खराबी सबसे अधिक बार होती है। यह जानकारी आपको सही स्पेयर पार्ट्स चुनने में मदद कर सकती है।
लक्षण द्वारा समस्या निवारण
एक निश्चित क्रम में निदान करें - खाली, गर्मी, ब्लेड का समय, मोल्ड संरेखण - क्योंकि सस्ते कारण यांत्रिक कारणों से अधिक हैं:
| लक्षण | संभावित कारण | हल करना |
|---|---|---|
| एक कोना लगातार कमजोर या टूटा हुआ | वह ब्लेड समय से बाहर; ब्लेड का किनारा घिसा हुआ; उस स्टेशन पर कैम फॉलोअर पहना गया | ब्लेड टाइमिंग बनाम अन्य सात की जाँच करें; किनारे का निरीक्षण करें; कैम फॉलोअर बदलें |
| दो विपरीत कोने एक साथ विफल हो जाते हैं | मोल्ड संरेखण स्थानांतरित; मोल्ड प्लेट नहीं बैठी है | मोल्ड सीटिंग और संरेखण चिह्नों की जाँच करें; पुन: {{0}सीट और पुन:{{1}टॉर्क टू स्पेक |
| सारे कोने दरक जाते हैं | गर्मी बहुत कम; बोर्ड बहुत सूखा है; रेटिंग से ऊपर व्याकरण | तापमान 5-10 डिग्री बढ़ाएँ; 5-8% पर बोर्ड की नमी की जाँच करें; 200-400 जीएसएम की पुष्टि करें |
| कोने गोल हैं, नुकीले नहीं | बहुत छोटा रहना; तापमान बहाव | निवास बढ़ाएँ; मोल्ड तापमान को कैलिब्रेट करें |
| यादृच्छिक कोने की विफलता, मिश्रित स्थिति | गलत-पंजीकृत रिक्त स्थान; सक्शन कप पहनना | पंजीकरण की जाँच करें (±0.5 मिमी); घिसे हुए कपों को बदलें |
| ट्रे साँचे में चिपक जाती है | कोटिंग के लिए मोल्ड का तापमान बहुत अधिक है; सतह की क्षति | निचला सेटपॉइंट; पोशाक ढालना सतह |
| लाइन रुकी, कोई स्पष्ट कारण नहीं | सेंसर का मलबा या गलत संरेखण | स्वच्छ सेंसर; कोष्ठक की जाँच करें |
एक नियम इस मशीन पर सबसे अधिक पैसा बचा सकता है: एक ब्लेड को तब तक समायोजित न करें जब तक आपको पता न चले कि ब्लेड में समस्या है।
एक कमजोर कोना अक्सर रिक्त स्थान या गर्मी के कारण होता है, न कि फोल्डिंग सिस्टम के कारण। पहले इन दो सरल कारणों की जाँच करें। रिक्त स्थान को मापें और गठन तापमान की जांच करें। यदि दोनों सही हैं, तो ब्लेड और कैम टाइमिंग की जांच करें। सर्विस करते समय ए8 कोनों वाले बॉक्स के साथ पेपर ट्रे बनाने की मशीन, अनावश्यक समायोजन से बचने के लिए हमेशा इस निदान आदेश का पालन करें।
मरम्मत कार्य जो वास्तव में दोबारा होते हैं
जब मरम्मत की आवश्यकता होती है, तो अधिकांश समस्याएं चार क्षेत्रों से आती हैं:
फ़ोल्डिंग ब्लेड रिप्लेसमेंट. संपर्क किनारे पर ब्लेड घिस जाते हैं। घिसा हुआ ब्लेड कोने को गोल और खुरदरा बना सकता है। ब्लेड को बदलना आमतौर पर एक साधारण बोल्ट का काम होता है। नये ब्लेड का समय भी सही होना चाहिए। एक कुशल तकनीशियन को काम पूरा करने में लगभग आधे दिन की आवश्यकता हो सकती है। ब्लेड बहुत महंगे नहीं हैं. श्रम लागत अधिक होती है। जल्दी खराब होने का पता लगाने से ब्लेड को मोल्ड को नुकसान पहुंचाने से भी रोका जा सकता है।
कैम और कैम-फॉलोअर प्रतिस्थापन। कैम संचालित मशीनों पर, कैम फॉलोअर्स समय के साथ ख़राब हो सकते हैं। इससे अतिरिक्त हलचल पैदा होती है और एक कोने को देर से बंद किया जा सकता है। घिसे हुए हिस्सों को बदलने से सही समय बहाल हो सकता है। पुरानी मशीनों पर यह एक सामान्य मरम्मत है। सर्वो संचालित मशीनों में आमतौर पर यह समस्या नहीं होती है क्योंकि समय को इलेक्ट्रॉनिक रूप से नियंत्रित किया जाता है। सर्वो ड्राइव में खराबी आने पर उन्हें सेवा की आवश्यकता हो सकती है।
सांचे की मरम्मत. कोने की गुहाएं और ब्लेड सीटें समय के साथ खरोंच या खराब हो सकती हैं। हल्की क्षति को अक्सर बारीक अपघर्षक से ठीक किया जा सकता है। गहरी क्षति के कारण मोल्ड को आपूर्तिकर्ता को वापस भेजने की आवश्यकता हो सकती है। सांचे में फंसी ट्रे को निकालने के लिए कभी भी हथौड़े का प्रयोग न करें। इससे साँचे को नुकसान पहुँच सकता है।
हीटर और सेंसर प्रतिस्थापन। हीटर तत्व और सेंसर दो सामान्य भाग हैं जो विफल हो सकते हैं। दोनों आम तौर पर कम लागत वाले हिस्से होते हैं, इसलिए स्पेयर रखना उपयोगी होता है। एक हीटर जो तापमान को ±2 डिग्री के भीतर नहीं रख सकता, तापमान में बदलाव का कारण बन सकता है। ये परिवर्तन अन्य मशीन समस्याओं की तरह दिख सकते हैं।
स्पेयर पार्ट्स: 8-कॉर्नर मशीन के लिए क्या स्टॉक करें
स्पेयर पार्ट्स चार दीवार बनाने वाली मशीन से थोड़े अलग होते हैं क्योंकि इस मशीन में आठ समान फोल्डिंग स्टेशन होते हैं।
एक उपयोगी स्पेयर पार्ट्स किट में प्रत्येक स्टेशन के लिए एक अतिरिक्त फोल्डिंग ब्लेड, या सबसे अधिक घिसाव वाले स्थानों के लिए दो ब्लेड शामिल होने चाहिए। इसमें सक्शन कप, हीटर तत्व, सेंसर और वायवीय सील का पूरा सेट भी शामिल होना चाहिए।
मोल्ड सेट अधिक महंगे हैं. आमतौर पर प्रत्येक की कीमत $3,000-$8,000 होती है। एक अतिरिक्त साँचा तभी रखें जब एक बॉक्स डिज़ाइन में उत्पादन की मात्रा बहुत अधिक हो।
मशीन के साथ स्पेयर पार्ट्स का ऑर्डर देना एक अच्छा विचार है। आपूर्तिकर्ता को स्पेयर पार्ट्स की सूची उपलब्ध करानी चाहिए और सामान्य पार्ट्स को स्टॉक में रखना चाहिए। इससे डाउनटाइम कम हो सकता है क्योंकि मरम्मत की आवश्यकता होने पर हिस्से तैयार होते हैं। एक के लिए8 कोनों वाले बॉक्स के साथ पेपर ट्रे बनाने की मशीनआठ स्टेशन फोल्डिंग सिस्टम की जटिलता को देखते हुए सही स्पेयर का हाथ में होना विशेष रूप से महत्वपूर्ण है।
अक्सर पूछे जाने वाले प्रश्न
8-कोने वाले बॉक्स आउटपुट वाली पेपर ट्रे बनाने की मशीन कितने समय तक चलती है?
फ्रेम और फोल्डिंग सिस्टम नियमित रखरखाव के साथ वास्तविक रूप से लगभग 20 वर्षों तक चल सकता है। कैम चालित मशीनों को लगभग 10 वर्षों में कैम और फॉलोअर प्रतिस्थापन की आवश्यकता हो सकती है। सर्वो संचालित मशीनों में आमतौर पर कम यांत्रिक समय वाले भाग होते हैं, लेकिन उनके इलेक्ट्रॉनिक भागों को 10-15 वर्षों के बाद सेवा की आवश्यकता हो सकती है, जैसे सर्वो ड्राइव या पीएलसी।
क्या मैं इस मशीन पर दो शिफ्ट चला सकता हूँ?
हाँ। दो-शिफ्ट उत्पादन के लिए, रखरखाव आवृत्ति बढ़ाएँ। दैनिक जांच दिन में दो बार और साप्ताहिक जांच दो बार बार-बार करें। मशीन मैनुअल के आधार पर स्नेहन भी अधिक बार किया जाना चाहिए। हीटर तत्व, सक्शन कप और ब्लेड किनारे लंबे समय तक चलने के साथ तेजी से खराब हो जाते हैं। दो शिफ्टों में, इन भागों को लगभग दोगुनी बार बदलने की आवश्यकता हो सकती है।
इन मशीनों पर ऑपरेटरों द्वारा की जाने वाली सबसे आम गलती क्या है?
सबसे आम गलती रिक्त स्थान की जांच करने और तापमान बनाने से पहले फोल्डिंग सिस्टम को समायोजित करना है। क्योंकि मशीन में कई फोल्डिंग हिस्से होते हैं, ऑपरेटर अक्सर पहले ब्लेड टाइमिंग को समायोजित करते हैं। हालाँकि, कोने की कई समस्याएं बोर्ड की नमी, तापमान में बदलाव, या सक्शन कप के खराब होने के कारण होती हैं। गलत कैम या ब्लेड टाइमिंग की तुलना में इन समस्याओं को ठीक करना आमतौर पर आसान और सस्ता होता है।
निष्कर्ष
8-कोने वाले बॉक्स आउटपुट वाली पेपर ट्रे बनाने की मशीन का रखरखाव केवल समय-सारणी का पालन करके नहीं, बल्कि कोनों की जांच करके किया जाना चाहिए। हर दिन सभी आठ कोनों की जाँच करें, हर हफ्ते ब्लेड की टाइमिंग और चिकनाई की जाँच करें, और हर महीने मोल्ड संरेखण की जाँच करें। ट्रैक स्टॉप और मरम्मत के लिए एक लिखित रखरखाव लॉग रखें।
जब ट्रे की गुणवत्ता गिरती है, तो इस क्रम में रिक्त स्थान, तापमान, ब्लेड का समय और मोल्ड संरेखण की जांच करें। जब तक सरल कारणों से इंकार नहीं किया जाता तब तक ब्लेड को समायोजित न करें।
अधिकांश मरम्मत में फोल्डिंग ब्लेड, कैम और मोल्ड शामिल होते हैं। प्रत्येक स्टेशन की स्थिति के लिए सामान्य उपभोग्य सामग्रियों जैसे हीटर तत्व, सक्शन कप, सेंसर और वायवीय सील के साथ एक अतिरिक्त ब्लेड रखें। यह डाउनटाइम को कम करने में मदद करता है और मरम्मत की आवश्यकता के बाद भी मशीन को चालू रखता है।
सूत्रों का कहना है
· ईयू मशीनरी निर्देश 2006/42/ईसी - मशीनरी सुरक्षा आवश्यकताएं और सुरक्षा कार्यों का रखरखाव
· ISO 9001:2015 - गुणवत्ता प्रबंधन प्रणालियाँ और प्रलेखित प्रक्रिया नियंत्रण
· आईएसओ 18436 - स्थिति निगरानी और निदान मानक
· पीएमएमआई (पैकेजिंग और प्रोसेसिंग टेक्नोलॉजीज एसोसिएशन) - पैकेजिंग मशीनरी विश्वसनीयता प्रथाएं
· एफडीए 21 सीएफआर भाग 176 - खाद्य संपर्क कागज और पेपरबोर्ड घटक
· ईयू विनियमन (ईसी) संख्या 10/2011 - खाद्य संपर्क के लिए अभिप्रेत प्लास्टिक सामग्री